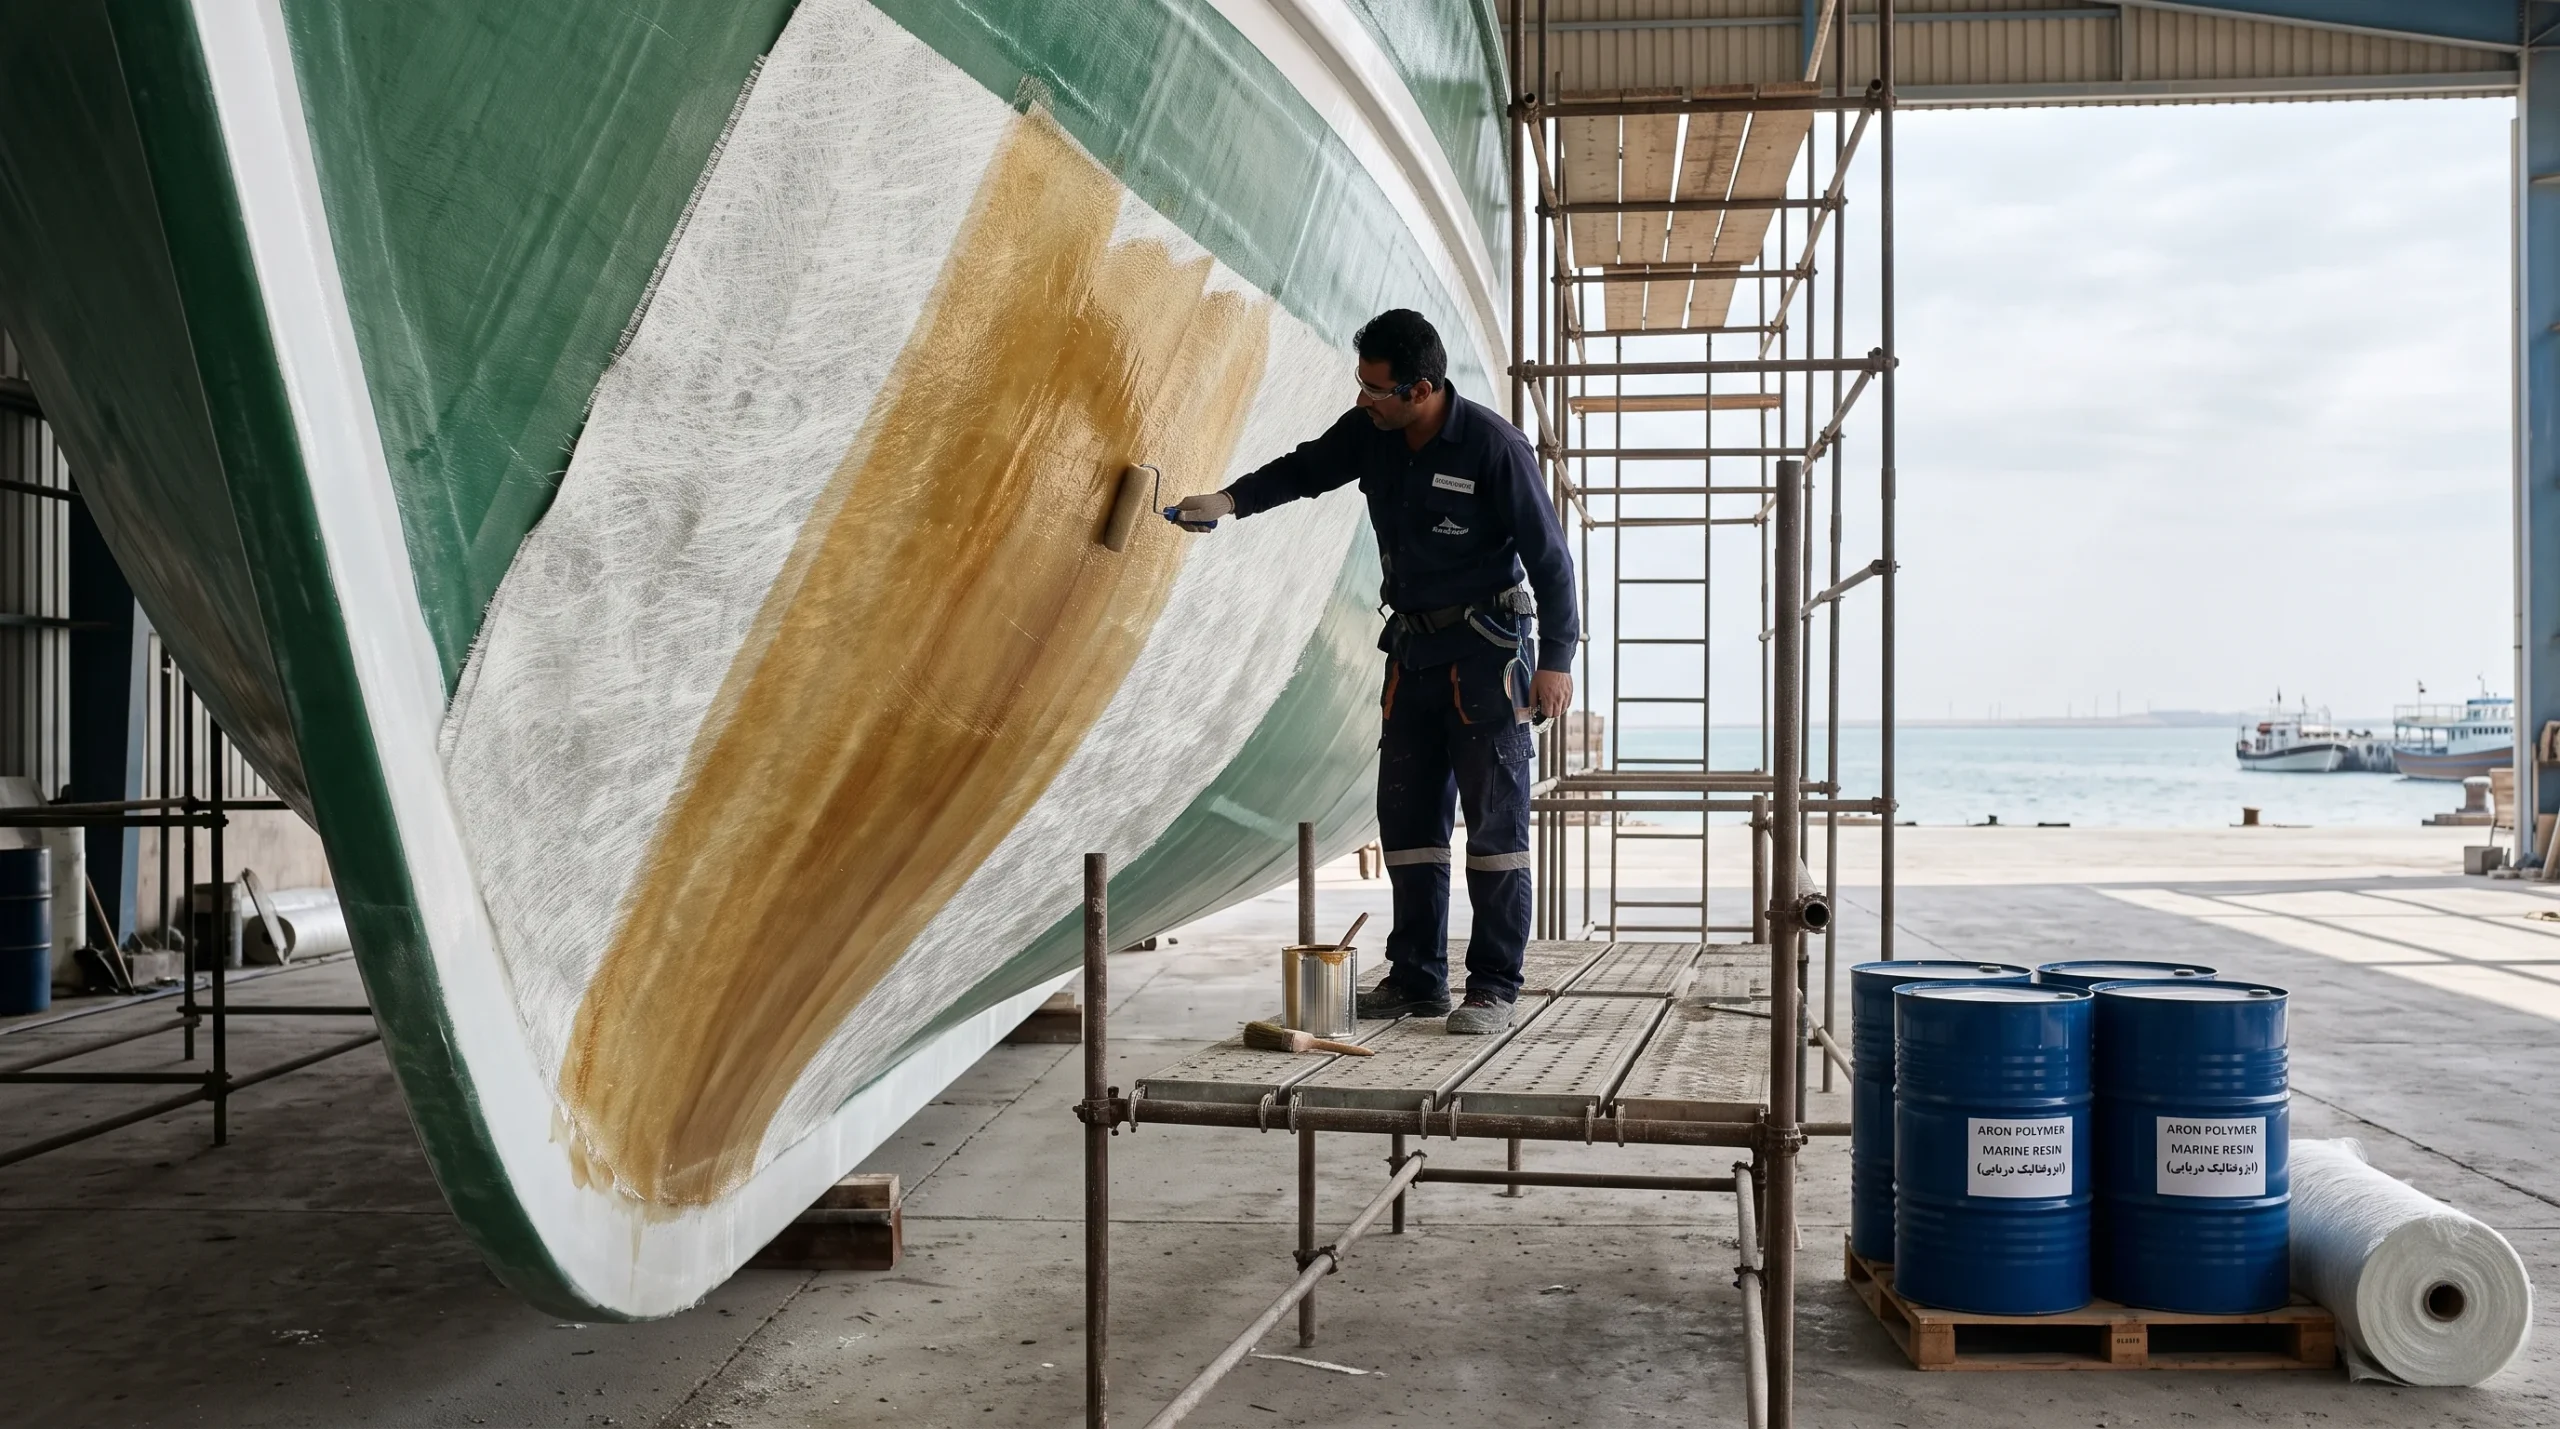
راهنمای جامع خرید رزین لنج سازی و قایق فایبرگلاس؛ انتخاب متریال استاندارد دریایی
ساخت یک لنج صیادی یا باری ۵۰ فوتی و یا تولید یک قایق تندرو فایبرگلاس، پروژهای نیست که بتوان در آن ریسک استفاده از مواد اولیه نامرغوب را پذیرفت. شناور دریایی پس از به آباندازی، به طور ۲۴ ساعته در معرض سه دشمن ویرانگر قرار میگیرد: شوری خورنده آب دریا، تابش شدید اشعه فرابنفش خورشید (UV)، و ضربات هیدرودینامیکی مداوم امواج. در چنین شرایطی، انتخاب دقیق رزین لنج سازی و قایق فایبرگلاس مرز میان یک شناور ایمن با عمر بیش از ۳۰ سال و بدنهای است که پس از دو سال دچار تاولهای اسمزی، تورق (Delamination) و نشتی آب میشود.
بسیاری از مالکان لنج، سرمایهگذاران شیلات و مدیران کارگاههای شناورسازی در استانهای بوشهر، هرمزگان، سیستان و بلوچستان، خوزستان و سواحل شمالی کشور، هنگام تامین مواد اولیه با این چالش روبرو هستند که برای هر بخش از بدنه شناور (زیر خط آبخور، ستون فقرات یا کیل، عرشه و کابین) کدام گرید رزین بالاترین دوام و بهترین توجیه اقتصادی را دارد.
در این مرجع تخصصی از مگ رزینو (رسانه رسمی شرکت آرون پلیمر با ۱۳ سال سابقه تامین متریال صنایع دریایی)، مشخصات فنی، استانداردهای بینالمللی، فرمولاسیون کارگاهی مناسب هوای شرجی و نکات کلیدی خرید رزین لنج سازی و قایق فایبرگلاس را بررسی میکنیم تا سرمایهگذاری شما روی دریا با بالاترین ضریب ایمنی همراه باشد.
چرا هر رزین پلی استری برای لنج سازی و قایق فایبرگلاس مناسب نیست؟
در کارگاههای قطعهسازی معمولی (مانند تولید قطعات خودرو یا ورقهای نورگیر)، رزین تنها وظیفه کنار هم نگه داشتن الیاف شیشه در محیط خشک را بر عهده دارد. اما در محیط دریایی، مولکولهای آب شور رفتاری مهاجم دارند. طبق پژوهشهای منتشرشده در پایگاه علمی ScienceDirect درباره کامپوزیتهای دریایی، آب دریا به مرور زمان از طریق پدیده نفوذ مولکولی وارد شبکه پلیمری رزینهای غیراستاندارد شده و پیوندهای استری آن را میشکند؛ فرآیندی که به آن «هیدرولیز» (Hydrolysis) میگویند.
یک رزین لنج سازی و قایق فایبرگلاس استاندارد (Marine Grade Resin) باید سه ویژگی حیاتی داشته باشد که در رزینهای معمولی یافت نمیشود:
-
مقاومت در برابر جذب آب و پدیده اسمز (Osmosis Resistance): ساختار مولکولی فشرده که اجازه عبور یونهای کلرید و مولکولهای آب به لایههای زیرین الیاف شیشه را ندهد.
-
استحکام کششی و ازدیاد طول بالا (High Elongation): بدنه لنج و قایق هنگام کوبیده شدن روی امواج دریا باید قابلیت ارتجاعی کنترلشده داشته باشد. رزینهای خشک و شکننده (با کشیدگی زیر ۲ درصد) در برابر ضربه امواج دچار ترکهای مویی (Micro-cracks) میشوند و آب را به مغز فایبرگلاس راه میدهند.
-
خاصیت تیکسوتروپیک و ترشوندگی عالی الیاف (Fast Wet-out): قالب لنج و قایق دارای دیوارههای عمودی بلند با ارتفاع چندین متر است. رزین دریایی باید به سرعت الیاف حصیری و سوزنی ضخیم را خیس کند، اما روی دیواره عمودی قالب شُره نکند.
بررسی انواع رزین لنج سازی و قایق فایبرگلاس (کدام گرید برای کجای شناور؟)
در مهندسی ساخت شناورهای کامپوزیتی، استفاده از یک نوع رزین برای تمام بخشهای لنج یا قایق، یا باعث به خطر افتادن ایمنی شناور میشود و یا هزینه ساخت را به شکل غیرمنطقی بالا میبرد. مهندسان پلیمر در آرون پلیمر، سبد مصرفی رزین لنج سازی و قایق فایبرگلاس را به ۳ دسته تخصصی تقسیم میکنند:
۱. رزین پلی استر ایزوفتالیک دریایی (تخصصیترین انتخاب برای بدنه و زیر خط آب)
ستون اصلی صنعت شناورسازی در جهان، رزین پلی استر ایزوفتالیک است. به دلیل استفاده از اسید ایزوفتالیک و گلیکولهای با وزن مولکولی بالا در سنتز این رزین، زنجیره پلیمری آن در برابر نفوذ آب شور و هیدرولیز به شدت مقاوم است.
-
مزایای فنی: جذب آب بسیار ناچیز (کمتر از ۰.۲ درصد)، مقاومت خمشی و کششی بالا در برابر خستگی ناشی از امواج، و تاییدیه از موسسات ردهبندی بینالمللی نظیر موسسه لویدز رجستر (Lloyd’s Register).
-
محل مصرف در شناور: پوسته خارجی بدنه (Hull)، کل نواحی زیر خط آبخور (Below Waterline)، تیرک اصلی کف لنج (Keel)، و مخازن ذخیره آب شیرین و سوخت داخل شناور.
۲. رزین وینیل استر (سد نفوذناپذیر لایه Skin Coat و شناورهای تندرو)
برای سازندگانی که میخواهند احتمال بروز تاولهای اسمزی را در قایقهای تفریحی، شناورهای نظامی تندرو و لنجهای صیادی اقیانوسپیما به صفر مطلق برسانند، استفاده از رزین وینیل استر در لایههای ابتدایی یک استاندارد طلایی است.
-
مزایای فنی: چسبندگی فوقالعاده به لایه ژلکوت و الیاف شیشه، ازدیاد طول ۵ تا ۶ درصدی و مقاومت بیرقیب در برابر آب گرم و شور خلیج فارس.
-
محل مصرف در شناور: اجرای ۱ یا ۲ لایه اول بلافاصله پشت ژلکوت (تحت عنوان لایه محافظ Skin Coat یا Barrier Coat) و همچنین اتصال قطعات سازهای سنگین و پایه موتور لنج.
۳. رزین پلی استر ارتوفتالیک گرید دریایی (گزینه اقتصادی برای عرشه و کابین)
آیا میتوان برای کاهش هزینه تمامشده ساخت لنج یا قایق از رزین پلی استر ارتوفتالیک استفاده کرد؟ پاسخ مثبت است، اما فقط در بخشهایی که در غوطهوری دائم با آب دریا نیستند!
-
مزایای فنی: قیمت اقتصادیتر نسبت به ایزوفتالیک، پخت سریع و سهولت کاربری در لایهگذاریهای ضخیم.
-
محل مصرف در شناور: لایههای داخلی و حجمدهنده بالای خط آبخور (Above Waterline)، سقف و دیوارههای کابین ناخدا (Wheelhouse)، عرشه، دیوارههای جداکننده داخلی (Bulkheads) و یخچالهای نگهداری ماهی (در لایههای پشتی).
جدول مهندسی انتخاب رزین برای بخشهای مختلف لنج و قایق
برای مدیریت دقیق بودجه و رعایت ضوابط ایمنی سازمان بنادر و دریانوردی ایران، استادکاران و مدیران خرید میتوانند از جدول راهنمای زیر استفاده کنند:
| بخش سازهای شناور | گرید رزین پیشنهادی | نوع الیاف تقویتی مکمل | دلیل فنی انتخاب |
| لایه بیرونی (ژلکوت) | ژلکوت دریایی ایزو یا ایزو-NPG | بدون الیاف (پاشش/قلممو) | مقاومت در برابر UV خورشید، جلبک و نفوذ آب شور |
| لایه پشت ژلکوت (Skin Coat) | رزین وینیل استر یا ایزوفتالیک خالص | الیاف سوزنی سبک (۳۰۰ گرم) و تیشو | جلوگیری ۱۰۰٪ از تاول اسمزی و چاپ شدن بافت الیاف روی بدنه |
| پوسته بدنه زیر خط آبخور | رزین پلی استر ایزوفتالیک دریایی | ترکیب الیاف سوزنی ۴۵۰ و حصیری ۶۰۰/۸۰۰ | تحمل فشار هیدرواستاتیک آب و مقاومت به هیدرولیز |
| ستون فقرات کف (Keel) و پاشنه | رزین ایزوفتالیک + وینیل استر | لایههای متعدد حصیری و سوزنی | تحمل وزن موتور، ارتعاش شفت و پروانه و به گل نشستن لنج |
| عرشه، کابین و سازههای فوقانی | رزین پلی استر ارتوفتالیک درجه یک | الیاف سوزنی ۴۵۰ گرم و هسته فوم/چوب | کاهش هزینه ساخت در بخشهای غیرغوطهور در آب |
| مخازن سوخت (گازوئیل) و آب | رزین ایزوفتالیک یا وینیل استر | الیاف سوزنی و تیشو + تاپکوت پارافینه | عدم واکنش با گازوئیل و حفظ بهداشت آب آشامیدنی |
معماری ۵ لایه بدنه شناور فایبرگلاس؛ راز جلوگیری از «تاول اسمزی»
یکی از بزرگترین کابوسهای مالکان قایق و لنج فایبرگلاس، دیدن صدها تاول پر از مایع ترش و اسیدی روی بدنه شناور پس از چند سال کارکرد در دریاست. همانطور که در مقالات فنی CompositesWorld تشریح شده است، وقتی آب دریا از لایه رویی عبور کرده و به رزینهای ارتوفتالیکِ حلنشده یا مواد رابط الیاف شیشه میرسد، یک سلول اسمزی تشکیل میدهد که آب بیشتری را با فشار به داخل میمکد و بدنه را باد کرده و میترکاند.
برای اینکه شناور تولیدی شما هرگز دچار این عارضه نشود، ترتیب لایهگذاری با رزین لنج سازی و قایق فایبرگلاس باید به این شکل اجرا شود:
-
آمادهسازی قالب: پولیش و اعمال ۴ تا ۵ دست واکس جداکننده قالب فایبرگلاس با تحمل دمایی بالا روی قالب لنج یا قایق.
-
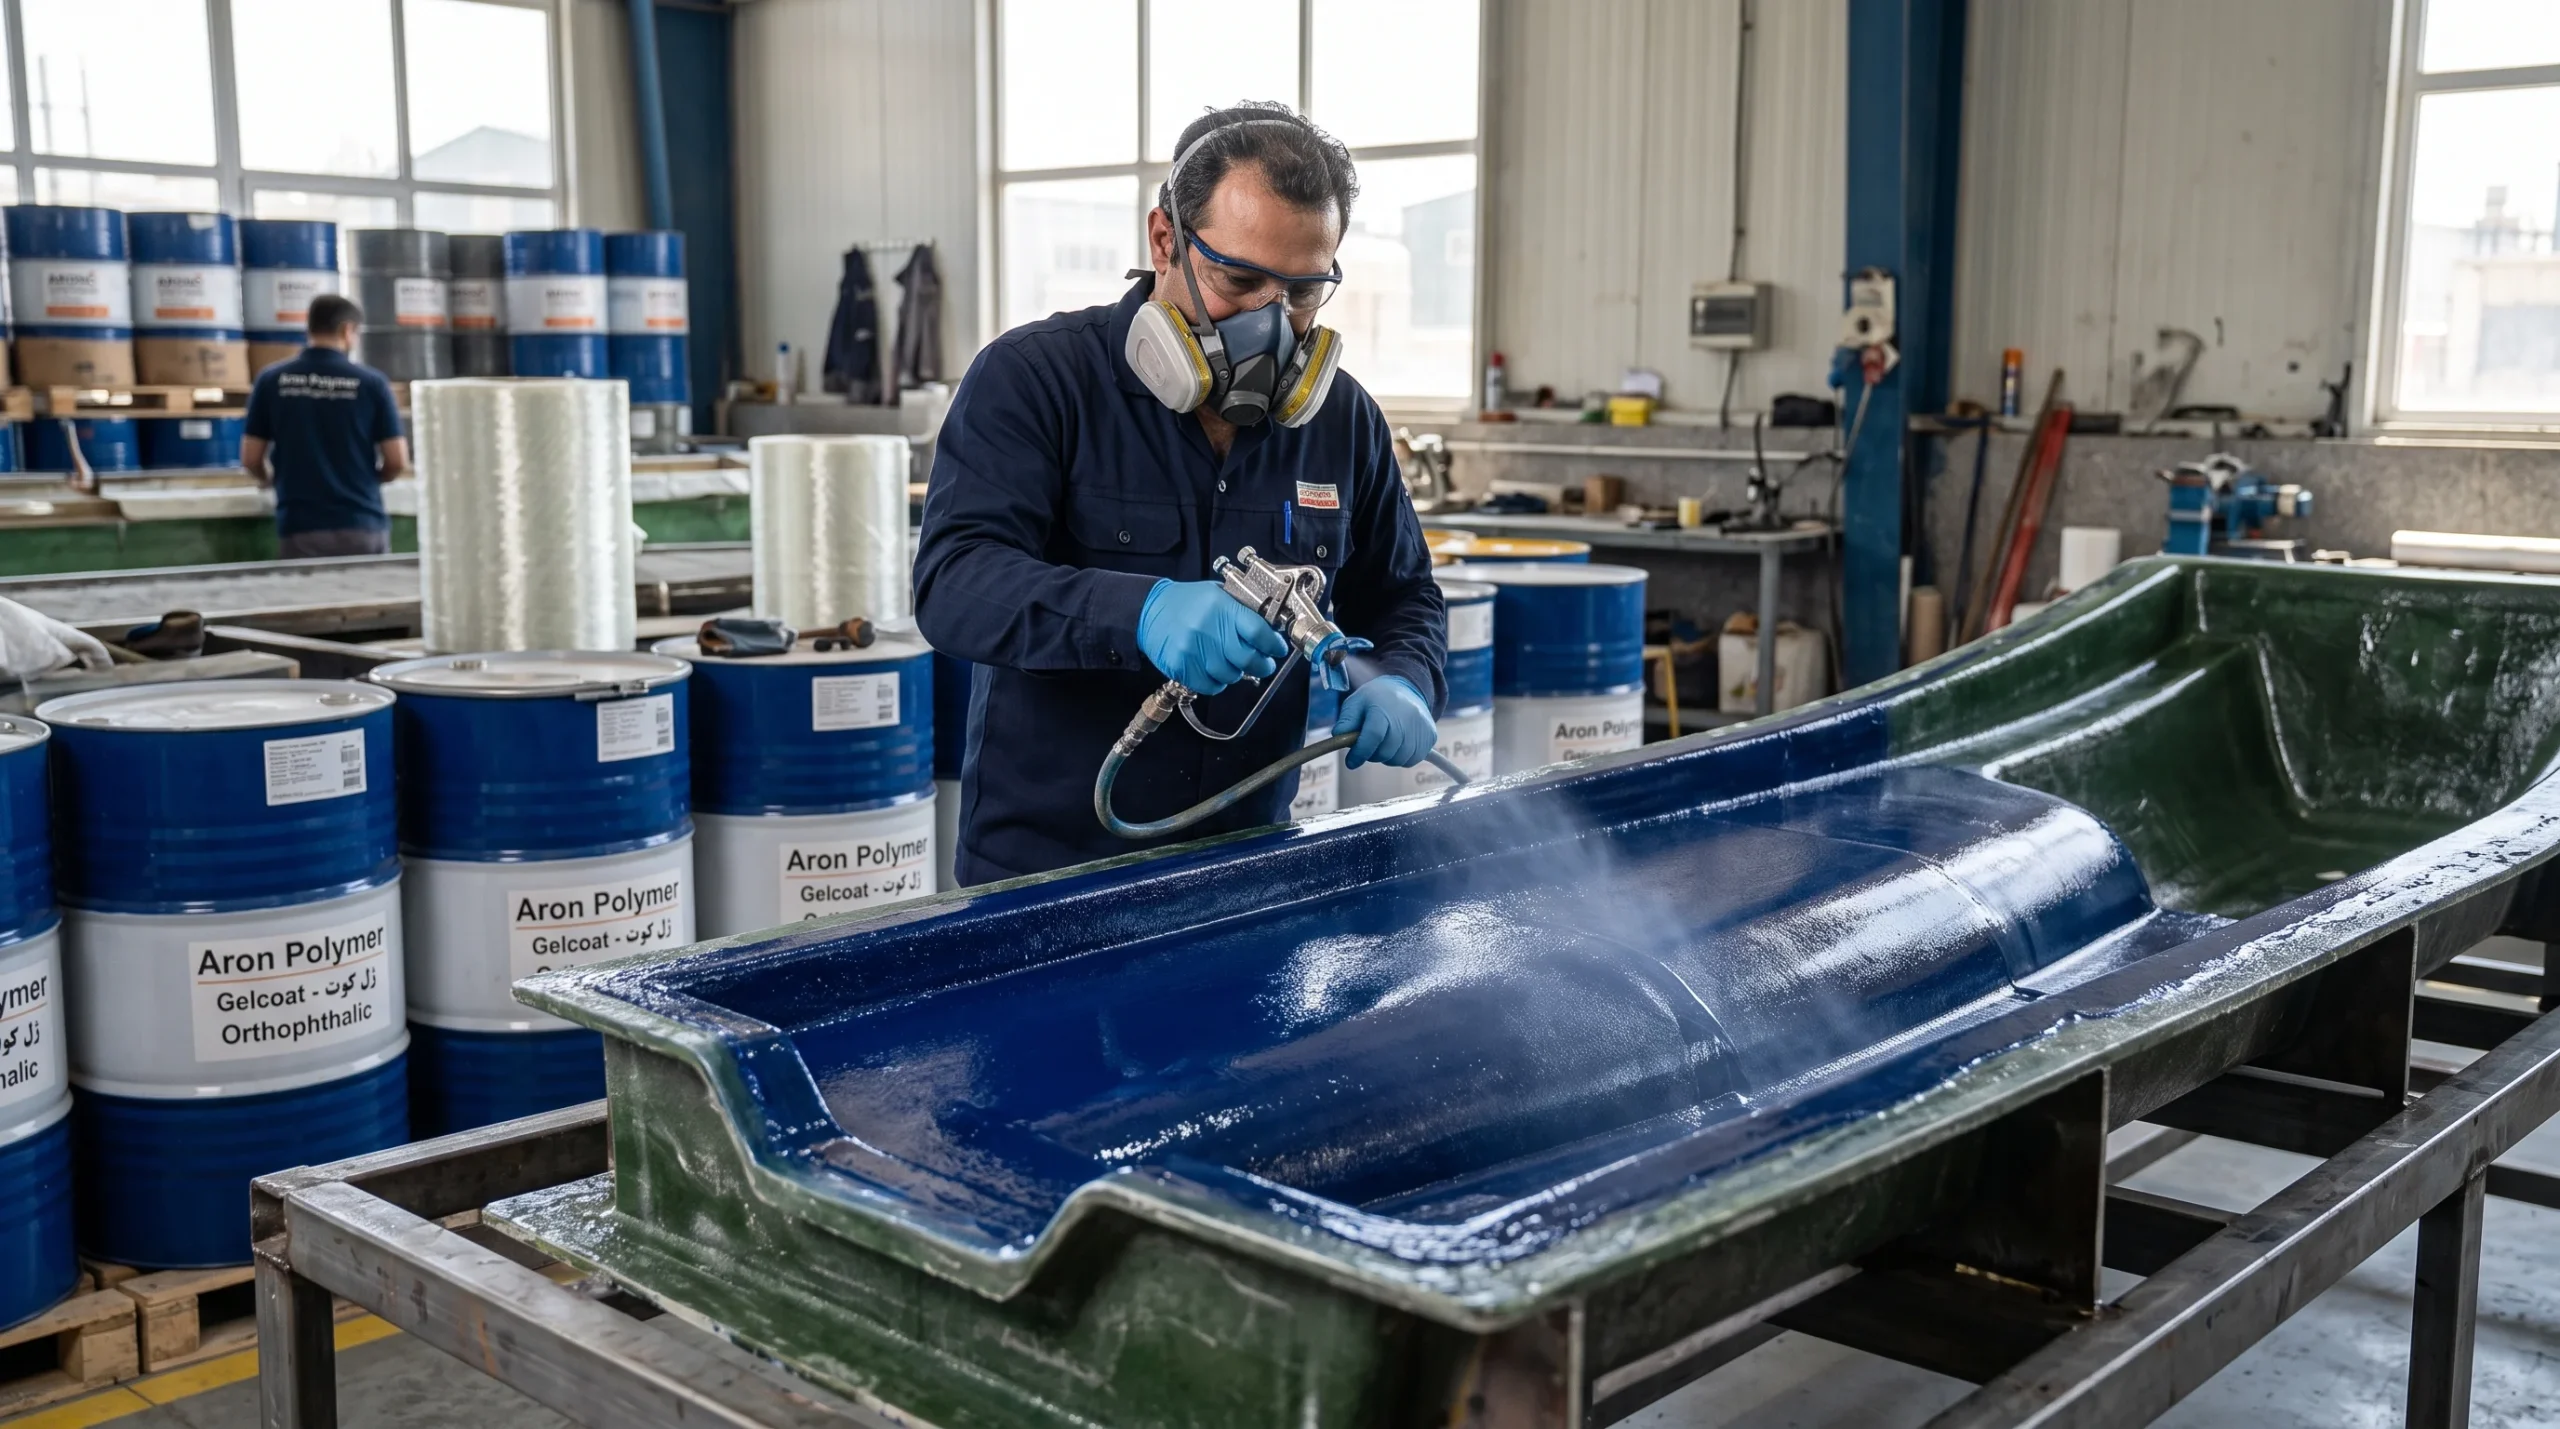
اجرای ژلکوت دریایی (Marine Gelcoat): اعمال لایهای به ضخامت ۰.۵ تا ۰.۶ میلیمتر از ژل کوت فایبرگلاس پایه ایزوفتالیک یا ایزو-NPG.
-
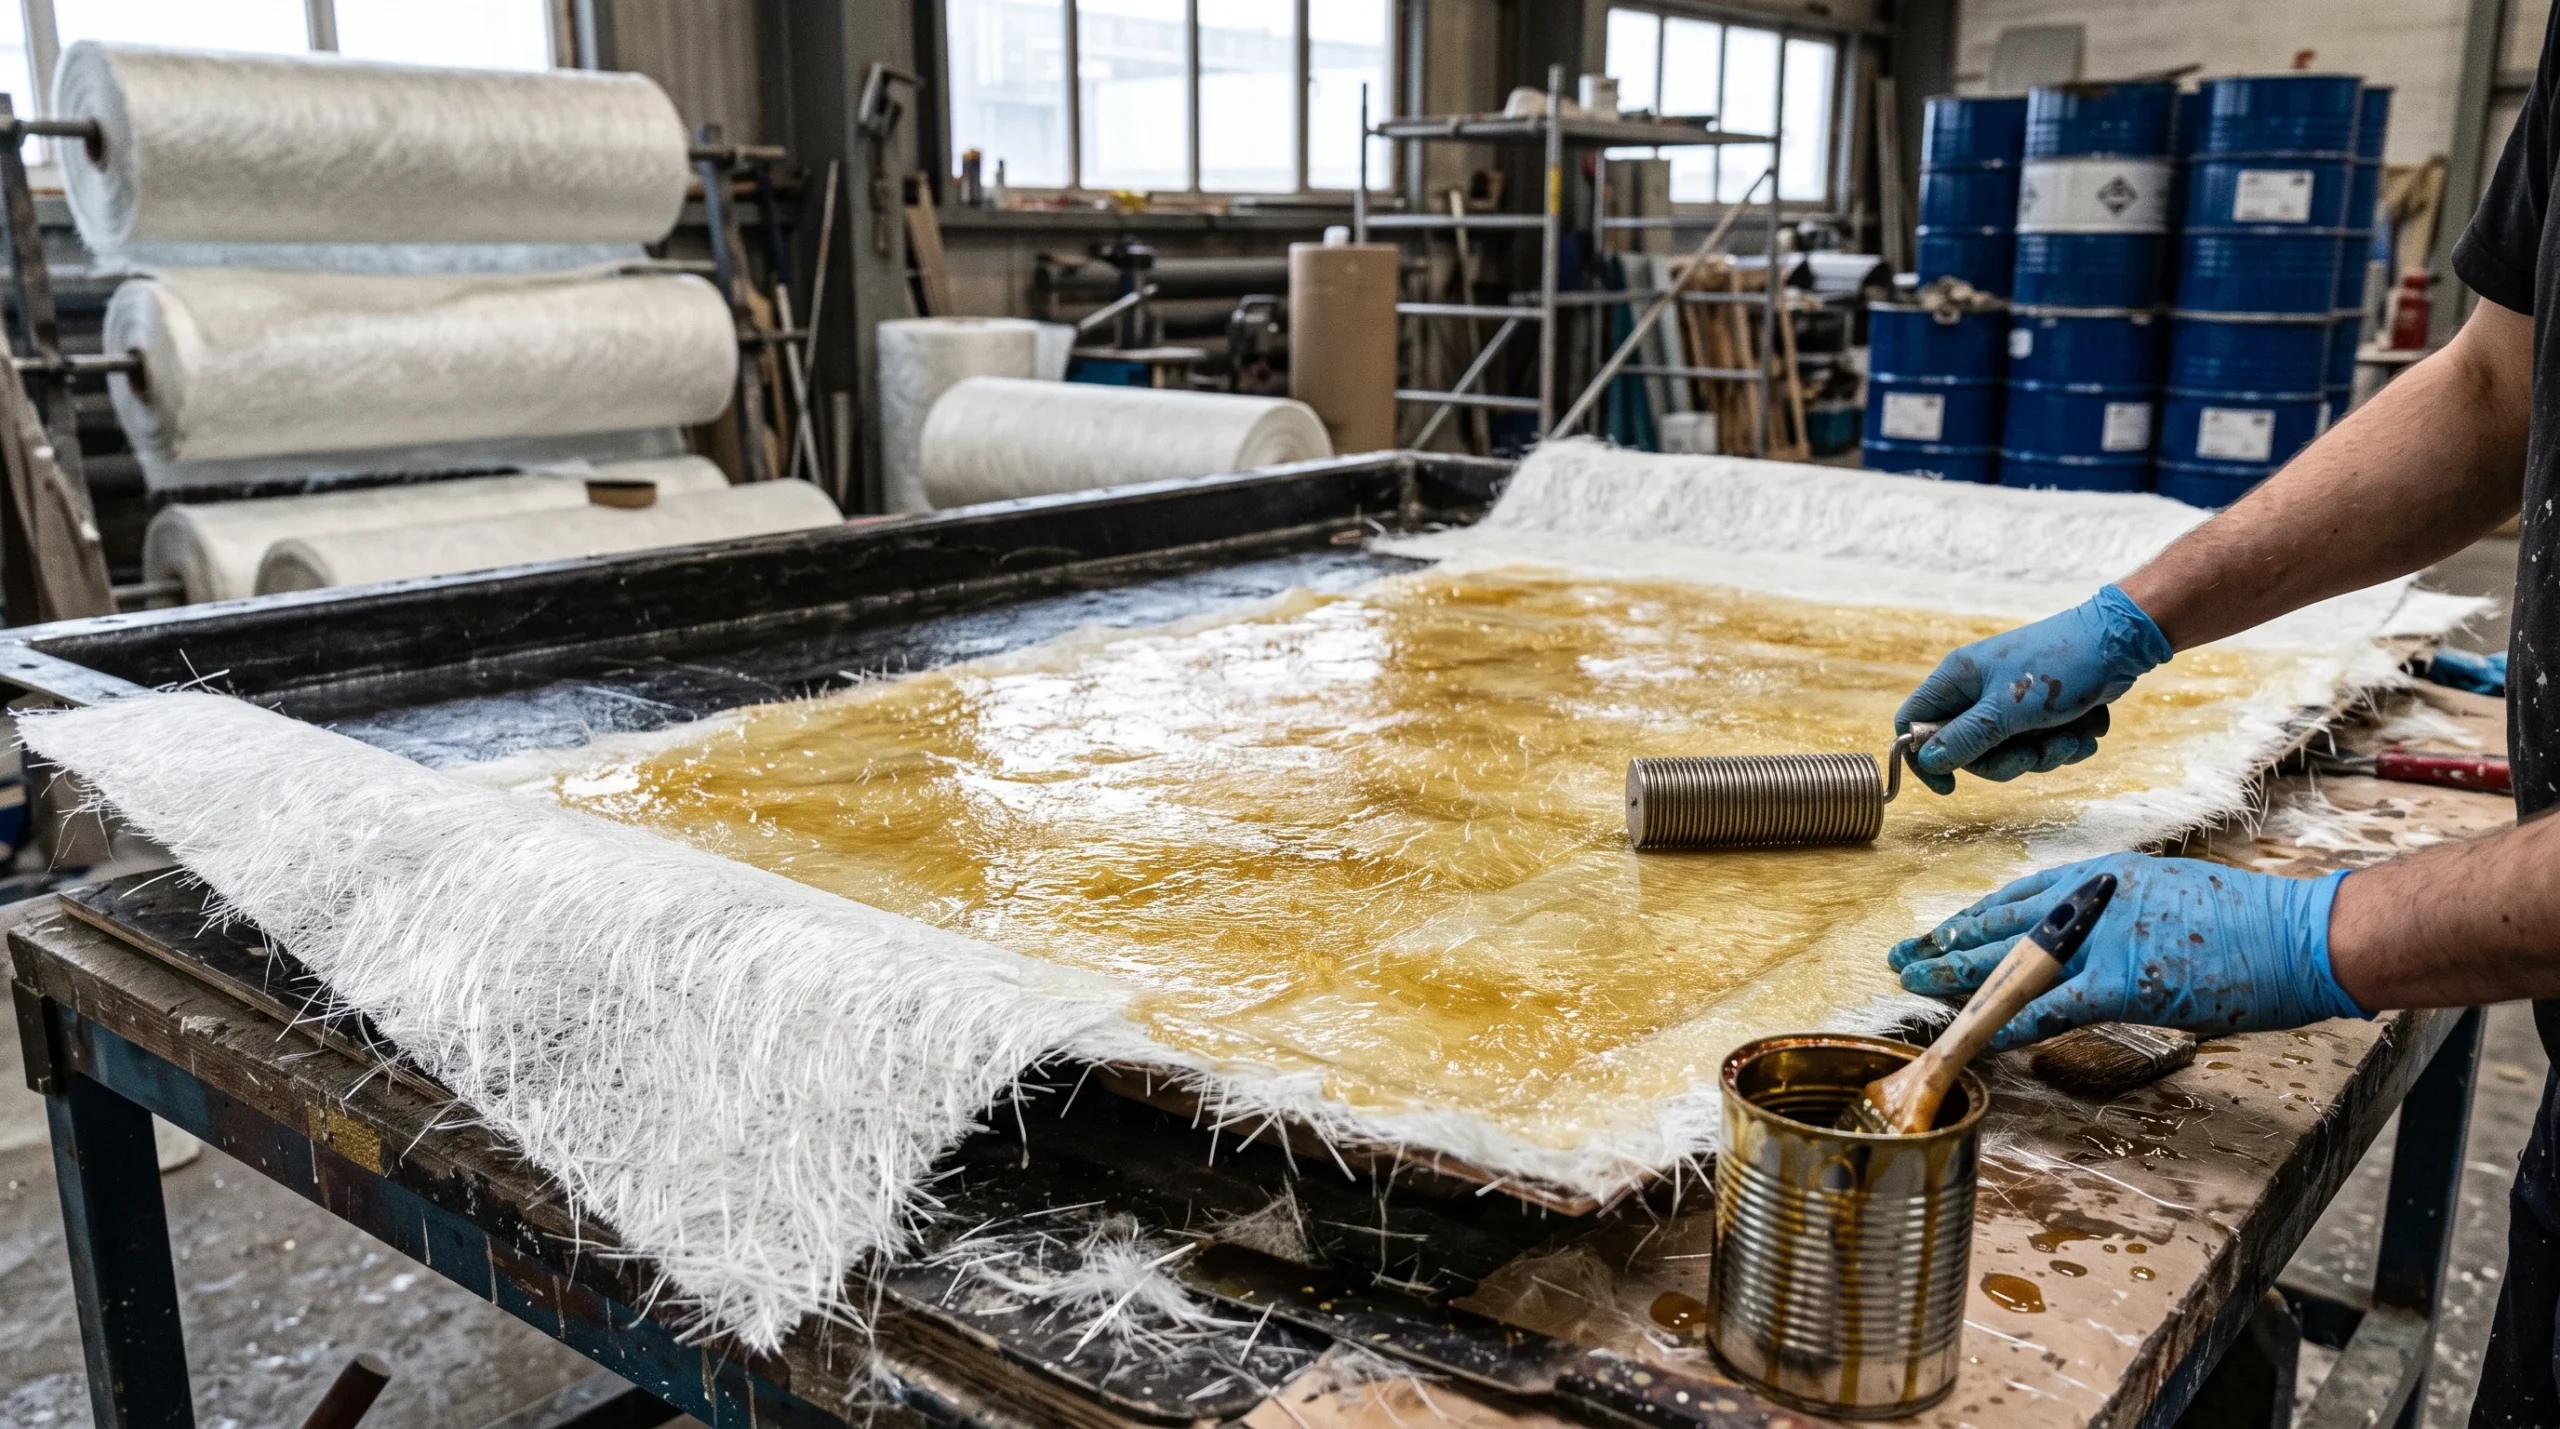
لایه سدکننده (Skin Coat): اجرای یک لایه الیاف سوزنی ۳۰۰ گرمی (ترجیحاً پودری – Powder Bound) با رزین ایزوفتالیک یا وینیل استر و هواگیری کامل با غلتک شیاردار فلزی.
-
سازه اصلی بدنه (Structural Laminate): لایهگذاری متناوب الیاف سوزنی ۴۵۰ گرمی و الیاف حصیری (Woven Roving) ۶۰۰ یا ۸۰۰ گرمی با رزین ایزوفتالیک دریایی تا رسیدن به ضخامت طراحی مهندسی.
-
لایه نهایی داخلی (Top Coat): اعمال رزین حاوی ۲ تا ۳ درصد محلول استایرن پارافینه در آخرین لایه داخلی بدنه تا سطح کار در مجاورت هوا کاملاً خشک، ضدچسبندگی و ضدآب شود.
تجربه میدانی آرون پلیمر: ۴ نکته حیاتی برای کارگاههای لنجسازی جنوب و شمال
در طول ۱۳ سال گذشته، تیم فنی آرون پلیمر صدها تن رزین لنج سازی و قایق فایبرگلاس را برای کارگاههای کشتیسازی و لنجسازی در بوشهر، گناوه، دیر، کنگان، بندرعباس، قشم، چابهار و شهرهای ساحلی مازندران و گیلان تامین کرده است. شرایط اقلیمی سواحل ایران با شرایط آزمایشگاهی اروپا کاملاً متفاوت است؛ رعایت این ۴ تجربه میدانی، جلوی میلیونها تومان خسارت را در کارگاه شما میگیرد:
۱. چرا کارگاههای حرفهای جنوب فقط «رزین خام» سفارش میدهند؟
در بنادر جنوب کشور، دمای کارگاه در نیمی از سال بالای ۳۵ تا ۴۵ درجه سانتیگراد است. اگر رزین از کارخانه به صورت کبالتدار (پروموت شده) ارسال شود، اولاً در مسیر حمل و انبارداری گرم جنوب به سرعت فاسد و ژل میشود؛ ثانیاً هنگام کار، به محض افزودن اسید، در کمتر از ۵ دقیقه خشک میشود و کارگران فرصت خیس کردن الیاف روی قالب بزرگ لنج را پیدا نمیکنند!
-
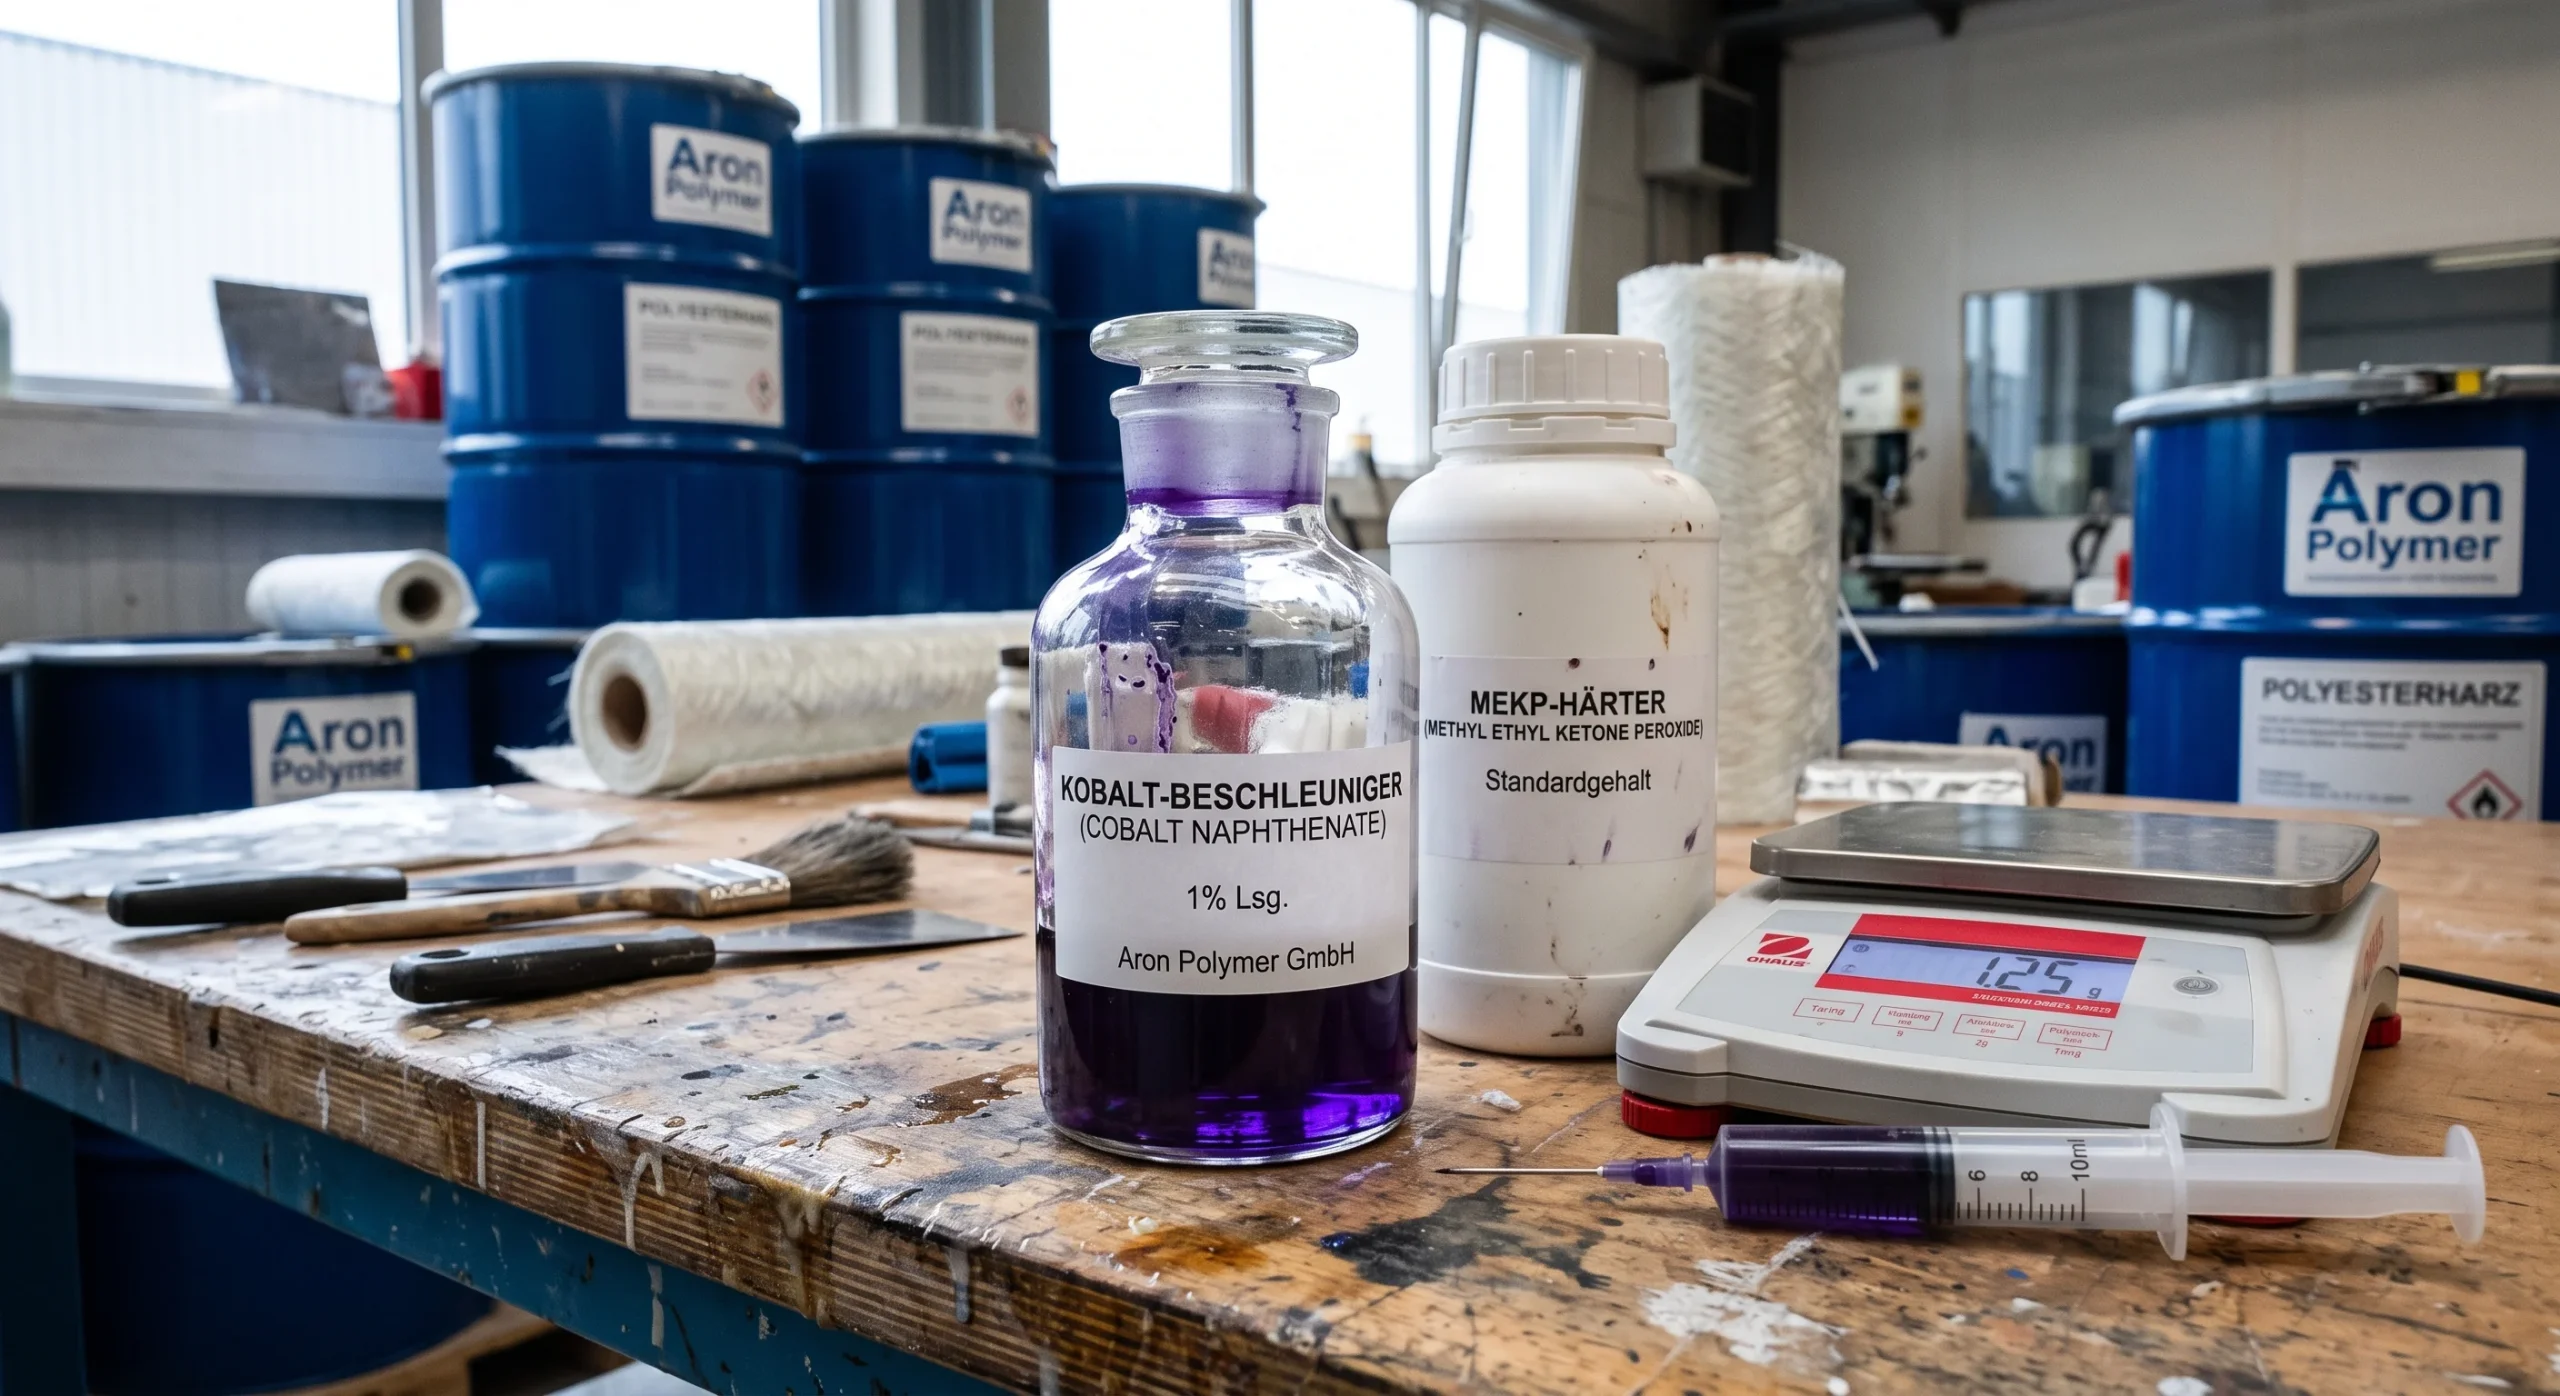
راهکار آرون پلیمر: ما به تمام کارگاههای شناورسازی توصیه میکنیم اقدام به سفارش رزین پلی استر خام (بدون کبالت) نمایند. با داشتن رزین خام، استادکار میتواند در گرمای ظهر تابستان بوشهر، درصد کبالت را به ۰.۰۵ درصد کاهش دهد تا ۴۰ دقیقه زمان کاربری (Gel Time) راحت برای لایهگذاری داشته باشد و در هوای خنک زمستان، کبالت را به ۰.۱۵ تا ۰.۲ درصد برساند.
۲. جلوگیری از «دوجداره شدن» (Delamination) در توقفهای کاری
ساخت بدنه یک لنج بزرگ هفتهها زمان میبرد و لایهگذاری در چندین مرحله انجام میشود. اگر لایه قبلی بیش از ۲۴ تا ۴۸ ساعت در گرمای کارگاه بماند و کاملاً پخت شود، سطح آن صیقلی شده و لایه جدید به آن نمیچسبد (پدیده خطرناک دوجداره شدن بدنه در دریا).
-
راهکار کارگاهی: برای لایههای میانی هرگز از رزین پارافیندار استفاده نکنید. اگر بین دو مرحله لایهگذاری بیش از ۴۸ ساعت فاصله افتاد، حتماً سطح لایه قبلی را با سمباده زبر خشدار کنید، گردوغبار را پاک کرده، با کمی مونومر استایرن یا استون سطح را زنده کنید و سپس لایهگذاری جدید را با رزین ایزوفتالیک ادامه دهید.
۳. نبرد با رطوبت شرجی هوا هنگام لایهگذاری
آب و رطوبت، دشمن قسمخورده واکنش پلیمریزاسیون رزین و هاردنر است. در روزهای به شدت شرجی (رطوبت بالای ۸۰ درصد در سواحل شمال و جنوب)، رطوبت هوا روی الیاف شیشه مینشیند و مانع از پخت کامل رزین و پیوند آن با الیاف میشود (که نشانه آن سفیدک زدن یا شیری رنگ شدن رزین است).
-
راهکار کارگاهی: رولهای الیاف شیشه را حتماً در اتاقک خشک و سرپوشیده نگهداری کنید و فقط به اندازه مصرف همان ساعت به پای قالب لنج بیاورید. همچنین از خرید اسید و کبالت رزین پلی استر با درصد اکسیژن فعال بالا و تازه اطمینان حاصل کنید.
۴. جدول تنظیم اسید و کبالت در اقلیمهای ساحلی ایران
برای رسیدن به زمان ژل استاندارد (۲۵ الی ۳۵ دقیقه) در ساخت شناور، نسبتهای زیر را به ازای هر ۱۰ کیلوگرم رزین خام رعایت فرمایید:
| شرایط آبوهوایی کارگاه ساحلی | مقدار کبالت ۱۰٪ یا ۱۲٪ | مقدار هاردنر (اسید MEKP) | نکات اجرایی استادکار |
| تابستان داغ جنوب (۳۵ تا ۴۵ درجه) | ۵ تا ۸ گرم (۰.۰۵٪ تا ۰.۰۸٪) | ۱۰۰ گرم (۱٪) | اختلاط در پارتهای کوچک؛ عدم کاهش اسید به زیر ۱٪ |
| هوای معتدل بهار/پاییز (۲۲ تا ۲۸ درجه) | ۱۰ تا ۱۵ گرم (۰.۱٪ تا ۰.۱۵٪) | ۱۲۰ تا ۱۵۰ گرم (۱.۲٪ تا ۱.۵٪) | بهترین دما برای لایهگذاری پیوسته و پخت کامل |
| زمستان سرد شمال (۱۰ تا ۱۸ درجه) | ۲۰ تا ۳۰ گرم (۰.۲٪ تا ۰.۳٪) | ۱۸۰ تا ۲۰۰ گرم (۱.۸٪ تا ۲٪) | گرم نگه داشتن سوله و رزین بالای ۱۸ درجه پیش از شروع |
فرمول محاسبه تناژ رزین مصرفی برای ساخت قایق و لنج فایبرگلاس
یکی از سوالات اصلی سرمایهگذاران پیش از استعلام قیمت رزین پلی استر فایبرگلاس، برآورد مقدار رزین مورد نیاز برای کل پروژه است. در مهندسی ساخت شناورهای فایبرگلاس به روش لایهگذاری دستی (Hand Lay-up)، نسبت وزنی رزین به الیاف شیشه حدود ۲ به ۱ (حدود ۶۵٪ رزین و ۳۵٪ الیاف شیشه) است.
-
قایق صیادی یا تفریحی (طول ۱۹ تا ۲۳ فوت): بسته به ضخامت بدنه و قالب، به طور میانگین بین ۳۵۰ تا ۶۰۰ کیلوگرم (حدود ۲ تا ۳ بشکه ۲۲۰ کیلویی) رزین نیاز دارد.
-
شناور تندرو یا قایق بزرگ (طول ۲۷ تا ۳۵ فوت): به طور میانگین بین ۱.۵ تا ۳ تن (۷ تا ۱۴ بشکه) رزین ایزوفتالیک و ارتوفتالیک مصرف میکند.
-
لنج فایبرگلاس صیادی و باری (طول ۵۰ تا ۸۰ فوت به بالا): بسته به تناژ بارگیری و تعداد طبقات کابین، بین ۱۵ تا ۴۵ تن (۷۰ تا ۲۰۰ بشکه) رزین نیاز دارد.
خرید مستقیم این حجم از متریال از طریق کانال فروش رزین فایبرگلاس درب کارخانه در آرون پلیمر، صدها میلیون تومان صرفهجویی مستقیم در هزینه ساخت هر فروند لنج ایجاد میکند.
عوامل موثر بر قیمت رزین لنج سازی و قایق فایبرگلاس
هنگام دریافت پیشفاکتور برای پروژه شناورسازی، عوامل زیر نرخ نهایی هر بشکه را مشخص میکنند:
-
نسبت سفارش ایزوفتالیک به ارتوفتالیک: از آنجا که قیمت اسید ایزوفتالیک بالاتر است، بشکههای رزین ایزوفتالیک دریایی حدود ۲۰ تا ۲۵ درصد گرانتر از بشکههای ارتوفتالیک هستند.
-
درصد ماده جامد (Solid Content) و خلوص راکتوری: رزینهای دریایی استاندارد آرون پلیمر دارای درصد جامد بالای ۶۲ تا ۶۵ درصد هستند و برخلاف بارهای بازاری، با استایرن ارزانقیمت رقیق نشدهاند. این ویژگی باعث میشود با تعداد لایههای کمتر به ضخامت و استحکام استاندارد بدنه برسید.
-
حجم سفارش (تکبشکه یا محموله تریلی/کانتینری): برای تعاونیهای لنجسازی و کارگاههای بزرگ که سفارشهای خود را به صورت پالتبندی و تناژ ثبت میکنند، قیمت همکاری درب کارخانه محاسبه میگردد.
مزایای خرید مستقیم رزین دریایی از شرکت آرون پلیمر (رزینو)
تامین متریال برای ساخت شناور، نیازمند شریکی مطمئن است که یکنواختی کیفیت را از اولین بشکه تا آخرین بشکه تضمین کند. چرا کارگاههای شناورسازی جنوب و شمال کشور آرون پلیمر را انتخاب میکنند؟
-
یکنواختی بچهای تولیدی (Batch-to-Batch Consistency): تغییر کیفیت رزین در میانه ساخت یک لنج میتواند کل سازه را به خطر بیندازد. ما تمامی بشکههای یک سفارش تناژ را از یک بچ راکتوری واحد و با ژلتایم کاملاً یکسان به همراه برگه آنالیز آزمایشگاهی (COA) ارسال میکنیم.
-
عرضه تخصصی رزین خام با ماندگاری بالا: ارسال بشکههای ۲۲۰ کیلویی پلمپ و خام (بدون شتابدهنده) که در گرمای بنادر جنوب تا ماهها بدون تغییر ویسکوزیته و بدون خطر ژل شدن در انبار شما سالم میمانند.
-
تامین سبد کامل فایبرگلاس دریایی با یک کرایه حمل: شما میتوانید علاوه بر رزین ایزوفتالیک، ارتوفتالیک و وینیل استر، کل نیاز کارگاه شامل الیاف شیشه سوزنی (۳۰۰ و ۴۵۰ گرم)، الیاف حصیری (۶۰۰ و ۸۰۰ گرم)، ژلکوت دریایی، اسید MEKP و کبالت را در یک بارنامه واحد تحویل بگیرید.
-
ارسال سریع و مستقیم به بنادر جنوب و شمال: هماهنگی مستقیم با باربریهای مجاز جهت ارسال ایمن محمولهها به بوشهر، بندرعباس، چابهار، آبادان، خرمشهر، انزلی، نوشهر و سراسر کشور.
برای دریافت مشاوره فنی رایگان، استعلام قیمت روز بشکهای و ثبت سفارش مستقیم، همین حالا با خط ویژه واحد فروش آرون پلیمر (۰۹۱۲۵۷۱۸۷۴۴) تماس بگیرید و یا از طریق واتساپ سایت resino.ir پیشفاکتور رسمی خود را دریافت نمایید.
سوالات متداول درباره رزین لنج سازی و قایق فایبرگلاس (FAQ)
۱. بهترین رزین برای ساخت بدنه قایق و لنج فایبرگلاس کدام است؟
برای بخشهای در تماس مستقیم با آب دریا و زیر خط آبخور، رزین پلی استر ایزوفتالیک دریایی (به همراه یک لایه محافظ رزین وینیل استر پشت ژلکوت) بهترین و استانداردترین انتخاب است. برای ساخت کابین، عرشه و قطعات داخلی شناور که در آب غوطهور نیستند، میتوان از رزین پلی استر ارتوفتالیک درجه یک استفاده کرد.
۲. چرا در لنج سازی جنوب کشور رزین خام (بدون کبالت) بیشتر مصرف میشود؟
به دلیل دمای بالای هوا در استانهای جنوبی، رزینهای کبالتدار عمر انبارداری کوتاهی دارند و هنگام لایهگذاری بسیار سریع سفت میشوند. خرید رزین خام به استادکار اجازه میدهد مقدار کبالت را متناسب با دمای ساعت کاری تنظیم کرده و زمان کافی برای هواگیری الیاف روی قالب بزرگ لنج داشته باشد.
۳. چگونه از ایجاد تاولهای آبی (Osmosis) روی بدنه قایق جلوگیری کنیم؟
برای پیشگیری قطعی از تاول اسمزی، باید از ژلکوت دریایی ایزو-NPG در لایه اول، رزین وینیل استر یا ایزوفتالیک خالص به همراه الیاف سوزنی پودری در لایه دوم (Skin Coat) و هواگیری صددرصدی حبابها با غلتک شیاردار استفاده شود.
۴. آیا برای تعمیرات بدنه لنج فایبرگلاس میتوان از رزین پلی استر استفاده کرد؟
بله؛ برای تعمیرات و تقویت بدنه شناورهای فایبرگلاس، پس از سمبادهزنی عمیق، خشک کردن کامل بافت الیاف و تمیزکاری با استون، استفاده از رزین وینیل استر یا رزین ایزوفتالیک به دلیل چسبندگی ثانویه بالا بهترین نتیجه را ایجاد میکند.
۵. وزن هر بشکه رزین لنج سازی چقدر است و حداقل سفارش از آرون پلیمر چند بشکه است؟
رزینهای دریایی آرون پلیمر در بشکههای فلزی استاندارد پلمپ با وزن خالص ۲۰۰ الی ۲۲۰ کیلوگرم عرضه میشوند. امکان ثبت سفارش از یک بشکه (برای کارگاههای قایقسازی و تعمیرات) تا تناژ بالا (محمولههای تریلی برای کارگاههای لنجسازی) فراهم است.